- English
- 简体中文
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
MG47F: L'ABS che vince perché è "giusto": perché è un cavallo di battaglia per gli stampatori a iniezione
Nello stampaggio a iniezione, uno dei costi nascosti più costosi è la scelta del materiale sbagliato. I gradi ad alto impatto spesso resistono al flusso; i gradi ad alto flusso possono essere fragili. I gradi destinati al contatto alimentare possono non essere all’altezza della resistenza al calore; i gradi resistenti al calore potrebbero non superare la certificazione. I team addetti agli acquisti oscillano tra prezzo e conformità, mentre l'officina continua a lottare con le impostazioni delle macchine e il tasso di scarto.
CYCOLAC™MG47Fesiste per rimuovere quell'attrito. SABIC lo definisce semplicemente come un grado di ABS multiuso per stampaggio a iniezione, conforme alla FDA. Ma dietro questa semplice descrizione c’è un atto di equilibrio attentamente controllato.
Non è un “Warrio a sei facce”.r", ma ogni scatola è nel raggio d'azione
Inizia con la fondazione meccanica. Un modulo di flessione di 2.300 MPa (ASTM D790) conferisce alle parti la rigidità e la stabilità dimensionale di cui hanno bisogno: gli alloggiamenti non collassano sotto la pressione delle dita e gli spazi di assemblaggio rimangono controllabili. A ciò si aggiunge una resistenza all'urto Charpy di 26 kJ/m² (23°C, ISO 179), che si colloca nella fascia medio-alta per l'ABS per uso generale. È sufficiente per assorbire lo stress di assemblaggio e le cadute quotidiane, senza sacrificare il flusso solo per inseguire numeri di impatto estremi.
Ciò che rende davvero popolare l'MG47F in officina è il suo profilo di flusso. A 220°C/10 kg, l'indice di fluidità è di 18 g/10 min. A 240°C e una velocità di taglio di 1.000 s⁻¹, la viscosità del fuso è di 225 Pa·s: una configurazione di flusso in grado di gestire percorsi di flusso lunghi e pareti sottili senza spingere ai limiti la forza di chiusura e la pressione di iniezione. Non compete con le qualità speciali a flusso elevato per lavori estremamente sottili, ma consente alla maggior parte degli stampi di media complessità di funzionare in modo stabile e rapido.
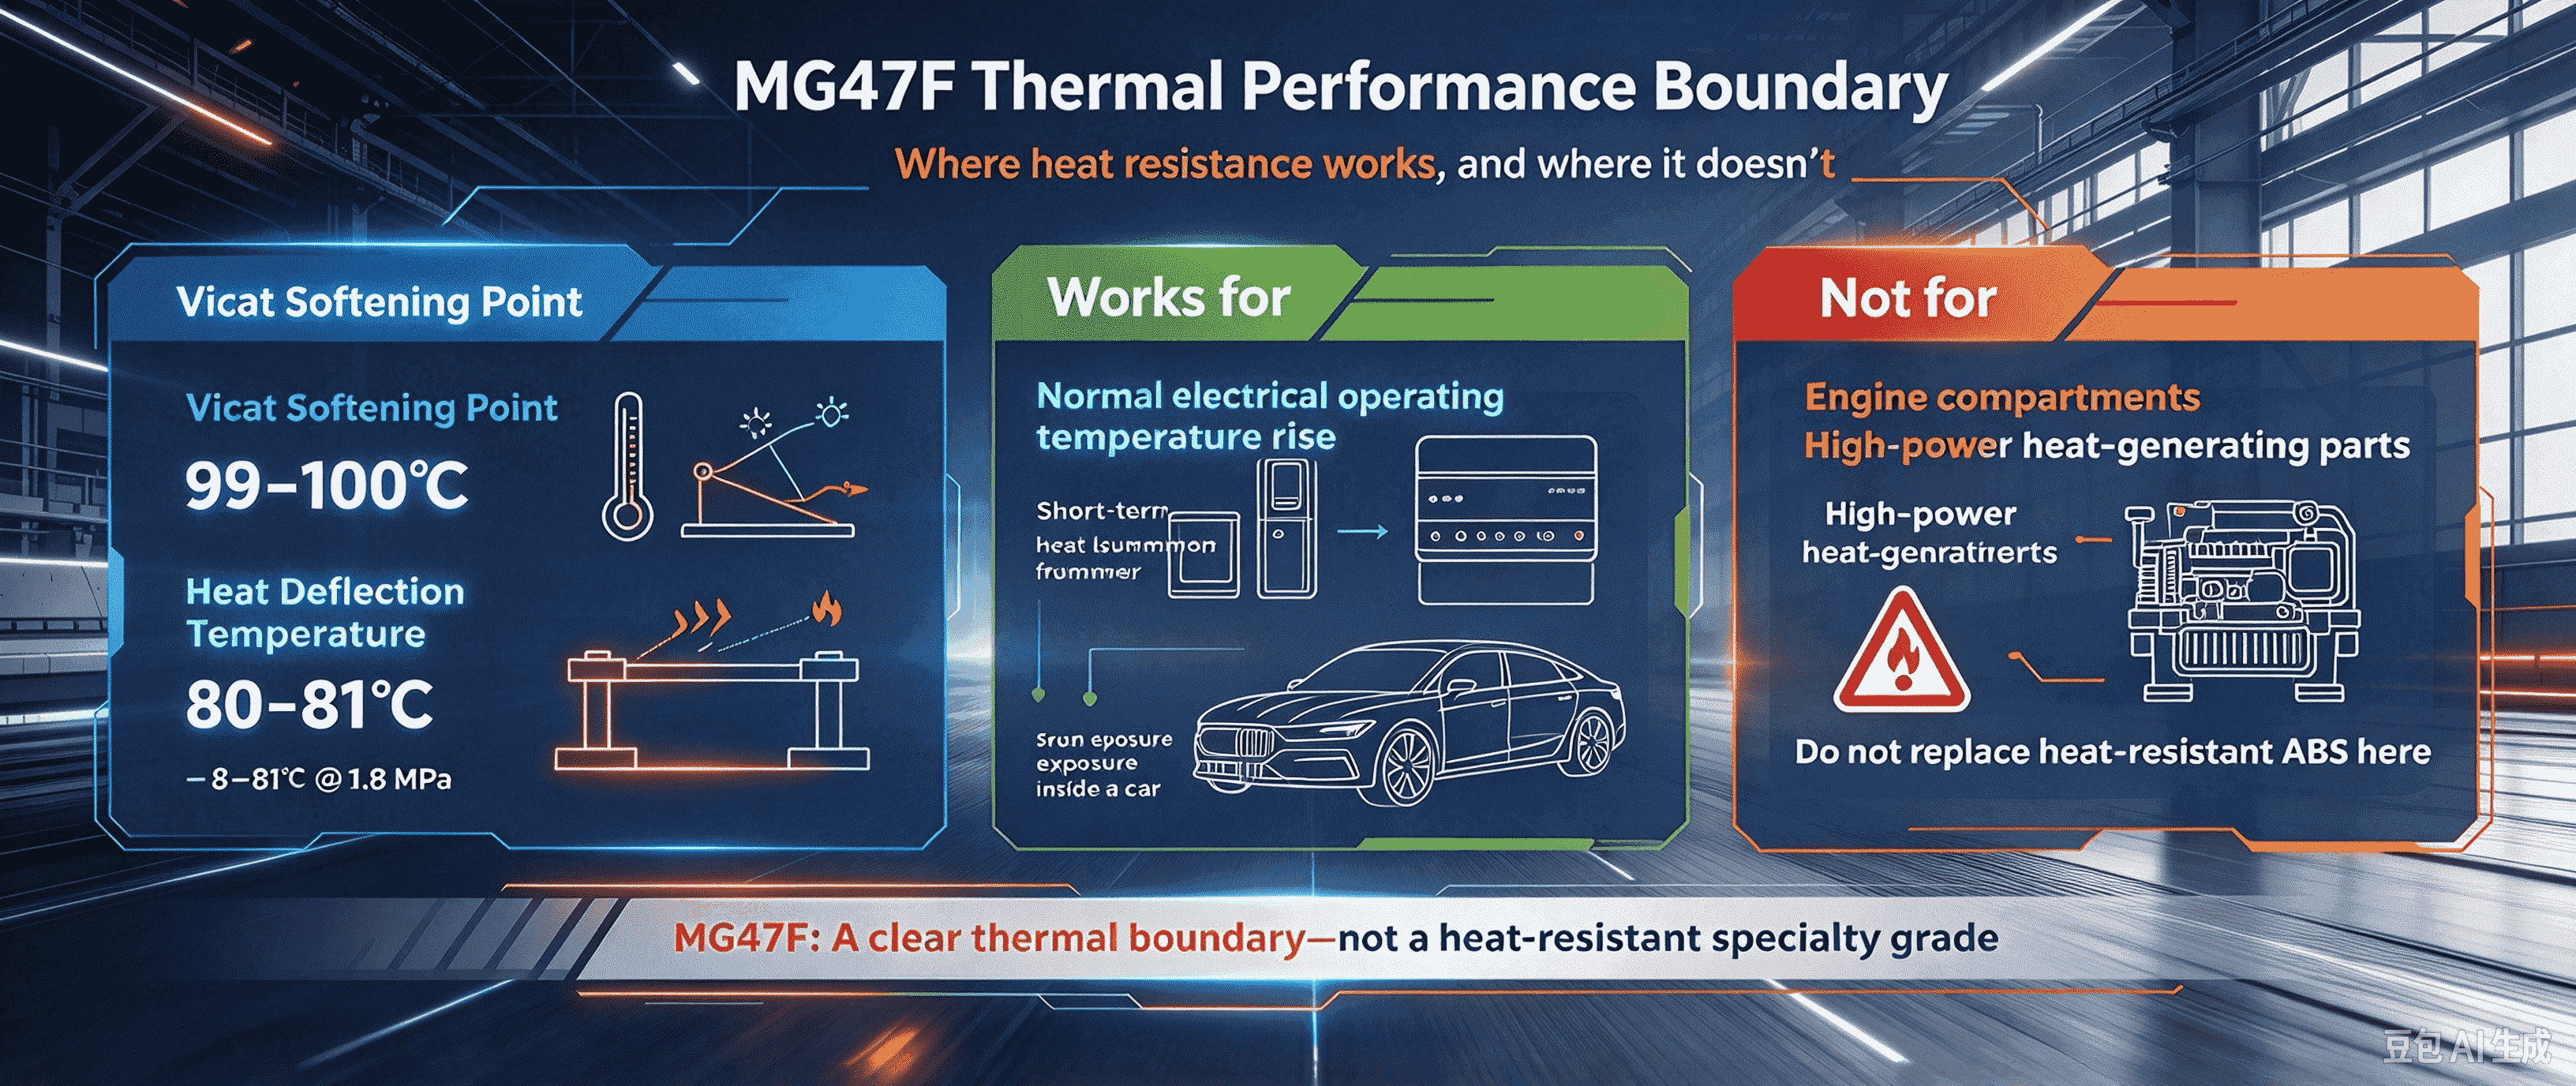
Per quanto riguarda le prestazioni termiche, il punto di rammollimento Vicat è 99–100°C e la temperatura di deflessione termica con un carico di 1,8 MPa è 80–81°C. Ciò significa che è in grado di gestire il normale aumento della temperatura operativa elettrica e il carico termico a breve termine derivante dall’esposizione al sole estivo all’interno di un’auto, ma non ci si dovrebbe aspettare che sostituisca l’ABS resistente al calore nei vani motore o nelle parti che generano calore ad alta potenza. Il suo confine termico è chiaramente tracciato.
Conformità FDA: non un bonus, ma un biglietto d'ingresso
La "F" in MG47F non è una decorazione. Il catalogo dei prodotti SABIC lo elenca esplicitamente come conforme alla FDA e soddisfa anche i requisiti ambientali RoHS/REACH.
Il valore più pratico è che unisce la conformità all'apparenza. Superficie estremamente lucida, verniciatura semplice, galvanica semplice e impatto elevato senza sbiancamento: per beni di consumo e parti di interni automobilistici che necessitano di una sensazione di qualità, queste caratteristiche si aggiungono a una base FDA. Ciò significa che un materiale può coprire ordini che richiedono “sicurezza all’interno e bell’aspetto all’esterno”. La situazione peggiore nel commercio è quando un cliente presenta un requisito di contatto con gli alimenti ma richiede anche una qualità superficiale di livello estetico. MG47F colma esattamente questa lacuna.
Finestra di elaborazione: indulgente, ma non negligente
Il TDS offre una finestra di stampaggio a iniezione sufficientemente ampia: temperatura del materiale fuso 220–260°C, temperatura dello stampo 50–70°C, essiccazione a 80–95°C per 2–4 ore, contenuto massimo di umidità 0,1%. La zona posteriore della canna può iniziare anche a 190°C, lasciando una delicata transizione di compressione per la vite.
Ma due numeri meritano una seconda occhiata dal punto di vista produttivo. Contropressione: 0,3–0,7 MPa, sul lato basso. Questo non è un suggerimento per evitare la contropressione; ti dice che la forza di fusione di questo materiale non necessita di un'elevata contropressione per "impacchettarlo". Una contropressione eccessiva può invece portare calore di taglio non necessario e stress residuo. Profondità dello sfiato: 0,038–0,051 mm: un intervallo relativamente ristretto. Troppo profondo e diventi flash; il gas troppo superficiale e intrappolato provoca bruciature. Quando le condizioni dello stampo non sono corrette, MG47F ti ricorderà con striature argentate e segni di bruciatura che l'asciugatura e la ventilazione hanno problemi. Il restringimento dello 0,5–0,8% rientra nella normale fascia dell'ABS, ma per le parti dimensionalmente sensibili, tale intervallo deve ancora essere ridotto alla precisione dello 0,1% attraverso l'analisi del flusso dello stampo e le riprese di prova.
Chi si adatta e chi no
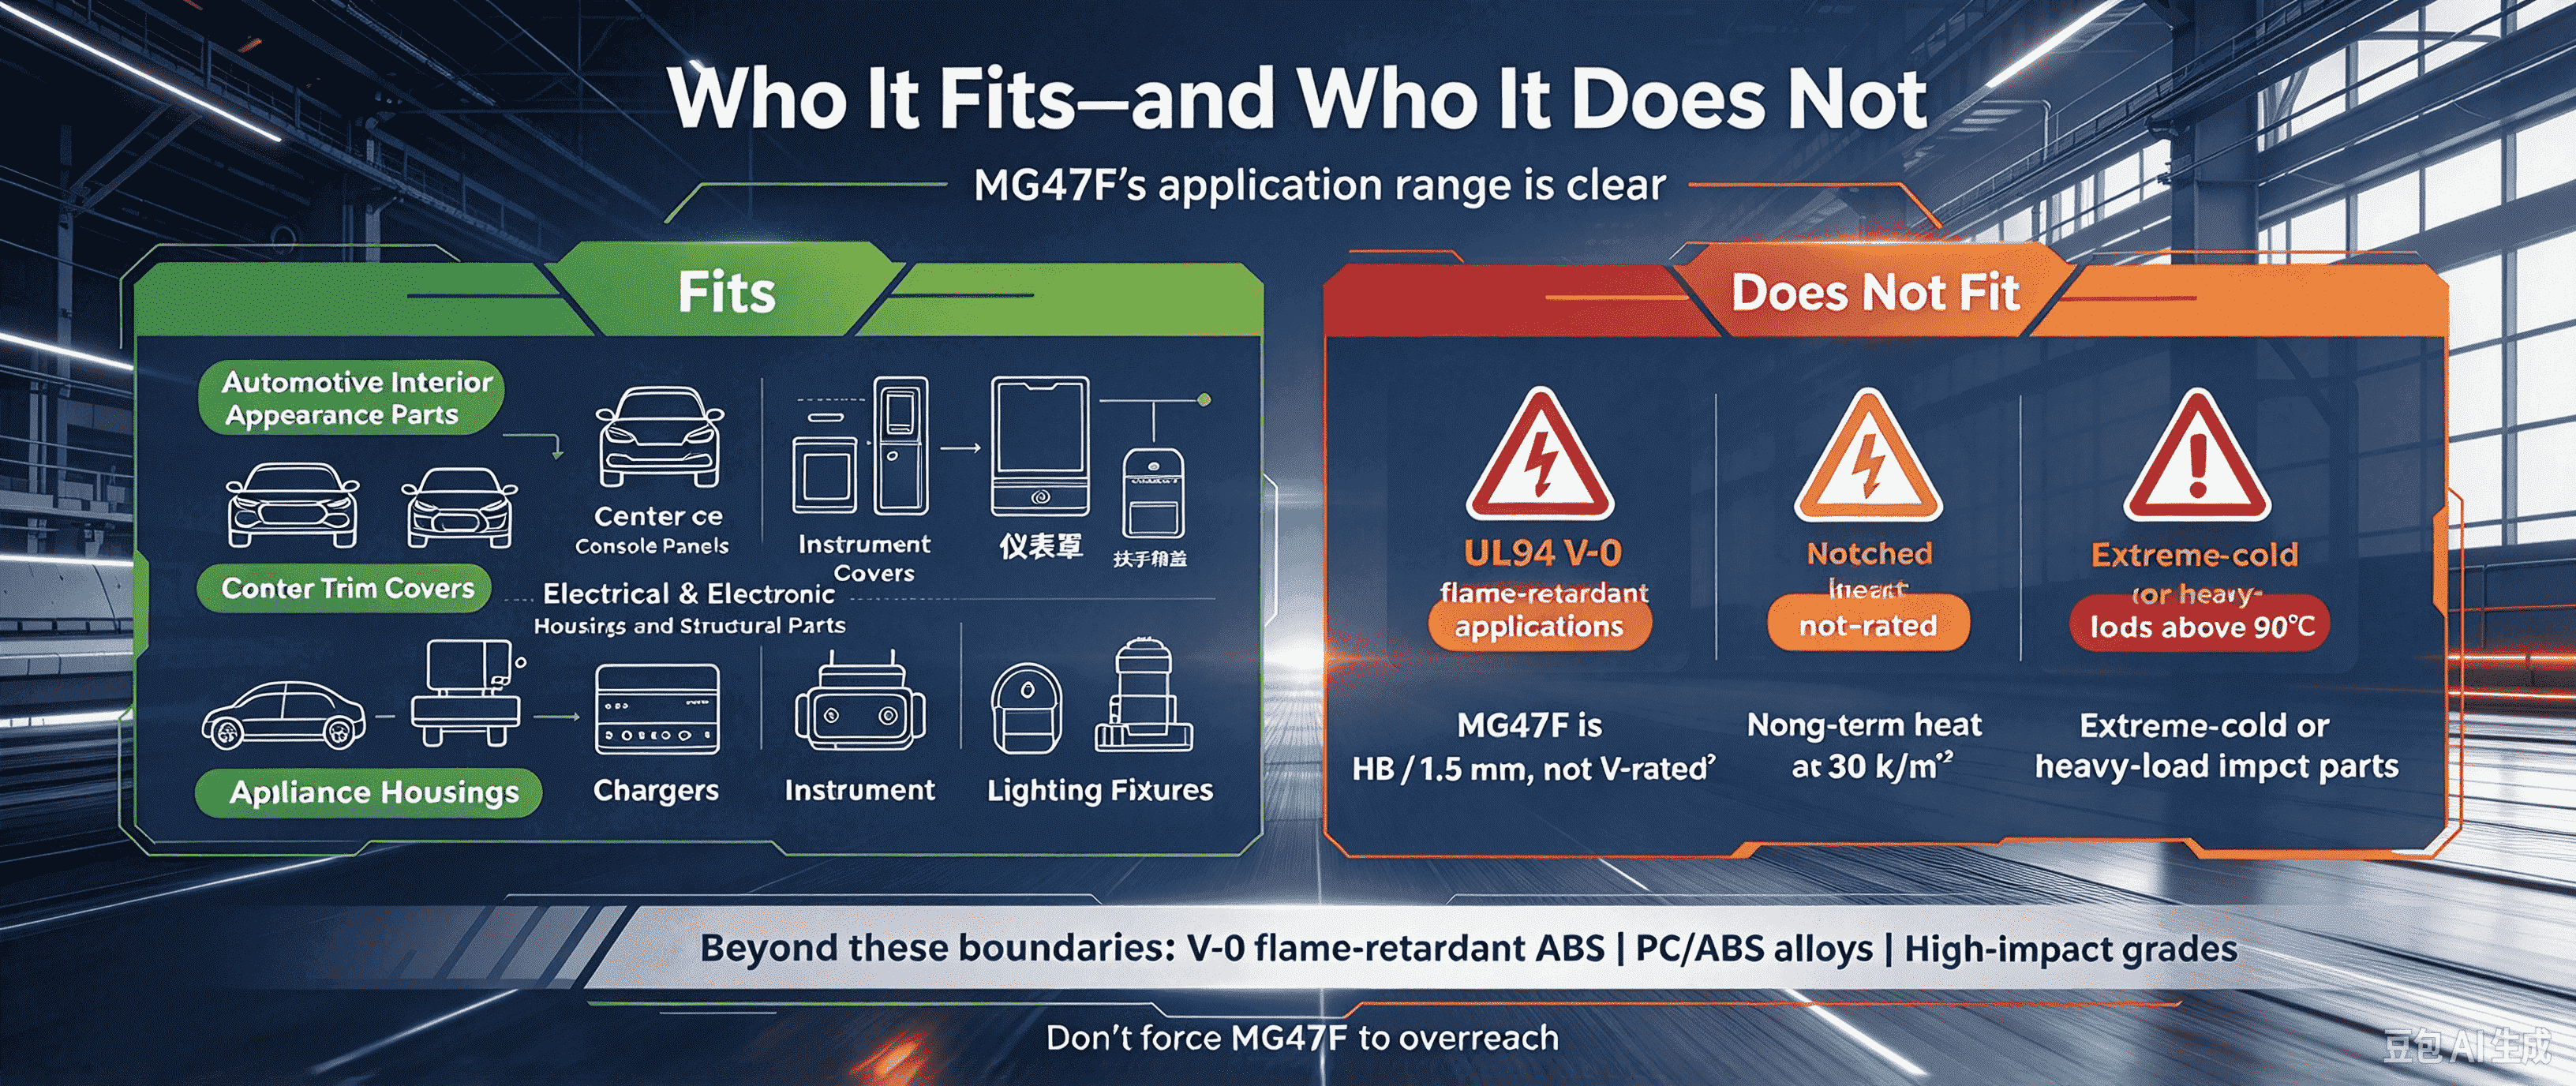
Osservando gli scenari applicativi, la gamma di MG47F è molto chiara: parti per interni automobilistici (pannelli della console centrale, rivestimenti delle portiere, coperture del cruscotto, coperchi dei braccioli), alloggiamenti elettrici ed elettronici e parti strutturali (alloggiamenti di apparecchi, caricabatterie, alloggiamenti di strumenti, apparecchi di illuminazione).
Ciò che non è adatto è altrettanto chiaro: applicazioni ignifughe che richiedono UL94 V-0 (MG47F è HB / 1,5 mm, non classificato V); carichi termici a lungo termine superiori a 90°C; e parti soggette a impatti con freddo estremo o carichi pesanti che richiedono una resistenza all'impatto con intaglio superiore a 30 kJ/m². Al di fuori di questi limiti, dovresti cercare ABS ritardante di fiamma V-0, leghe PC/ABS o qualità ad alto impatto, senza forzare MG47F a superare i limiti.
Guida alla selezione rapida
Se il tuo ordine soddisfa due o più delle seguenti tre condizioni (richiede la conformità alla FDA per il contatto con gli alimenti, la parte ha un percorso del flusso di media complessità o aree a parete sottile e la superficie estetica richiede elevata lucentezza, verniciabilità o assenza di sbiancamento), MG47F dovrebbe entrare nell'elenco delle prove del primo round. I benchmark concorrenti come Chi Mei PA-757 e Formosa AG15E1 hanno ciascuno i propri punti di forza, ma la completezza dell'MG47F all'intersezione tra "conformità alimentare + bilanciamento del flusso d'impatto + aspetto lucido" è la ragione fondamentale per cui continua ad essere nominato sul lato commerciale.
Un ABS che non insegue i campionati di una sola categoria, ma mantiene ogni elemento al di sopra della linea di passaggio, è diventato una valuta forte tra i gradi per uso generale. Per gli stampatori a iniezione e gli acquirenti, evitare una scelta sbagliata vale molto di più che ottenere un parametro estremo.